Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Fra forming til lasting: Seks sjekkpunkter i inspeksjon av glassflasker
Glassflasker kan mislykkes på måter som er lett å gå glipp av. En hårfeste sprekk i nakken. En chip inne i munnen som først blir synlig når en lukking er montert. En formsøm som ser ut som en skygge helt til flasken holdes mot en lysboks. Defekter som disse kan la formingslinjen være ubemerket og først vise seg senere, på fyllings- eller pakkingsstadiet, når det er mer kostbart å korrigere dem.
Det som står mellom disse stadiene er ikke en enkelt inspeksjon, men en sekvens av kontroller plassert langs produksjons- og pakkingsruten. Hver sjekk har et annet formål. Følgende sekvens gjenspeiler inspeksjonsprosessen som brukes ved HYT Packaging og den generelle kvalitetskontrollpraksisen som finnes blant glassbeholderprodusenter: manuell visuell inspeksjon, automatisk maskininspeksjon, lysassistert undersøkelse, styrke- og ytelsestesting, inspeksjon av forhåndspakking og ny inspeksjon av pakkede kartonger før forsendelse.
Rekkefølgen er like viktig som den enkelte sjekker. Utseende- og dimensjonskontroller finner sted mens flasker beveger seg gjennom produksjonen; styrketesting utføres på prøver; dekorasjon vurderes etter overflatebehandling; og kartongkontroll skjer etter at flaskene er pakket. En flaske kan passere ett stadium og mislykkes i et annet, så ingen inspeksjon bør utelates under forutsetning av at en senere sjekk vil identifisere hver tapte defekt.
Akseptkriterier er en vesentlig del av kvalitetskontrollsystemet. De involverte partene må bli enige om hvem som definerer kriteriene, hvilke toleranser som gjelder, og hvilken godkjent prøve som fungerer som referanse. For de fleste prosjekter bør disse kravene dokumenteres i ordrespesifikasjonene før verktøy og produksjon starter. Endringer som gjøres senere kan øke utviklingskostnadene og påvirke leveringsplanene.
 1. Manuell inspeksjon
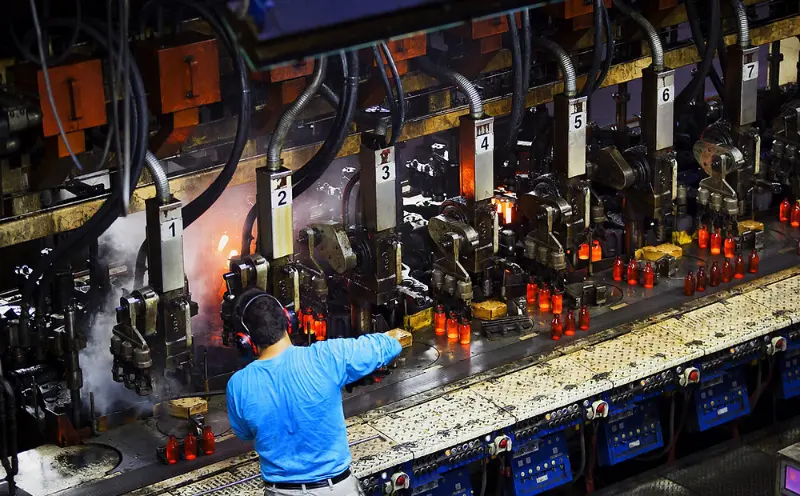
Trenede øyne, jobber fortsatt ved siden av maskinene
Manuell inspeksjon er fortsatt en viktig del av kvalitetskontrollen av glassflasker. Selv i fabrikker utstyrt med kamerainspeksjonssystemer og lasermålere undersøker inspektørene fortsatt flasker individuelt på enden av transportbåndet. Noen defekter er vanskelige å identifisere gjennom faste deteksjonsregler, inkludert riper som bare blir synlige i visse vinkler, litt ujevne skuldre og muggsømmer som ikke er helt fjernet.
Inspeksjon fokuserer på fem hovedområder: munn, nakke, skulder, kropp og base. Hvert område har forskjellige potensielle defekter. En ut-av-rund munn kan forhindre at en lukking sitter riktig. En flis rundt halsen kan utvikle seg til en sprekk under fylling. En deformert base kan gjøre flasken ustabil på en pall eller ved innmatingen av en påfyllingslinje. Inspektører vurderer om hver flaske oppfyller de fysiske og funksjonelle kravene som er definert i spesifikasjonen.
Manuell inspeksjon gir også et vurderingsnivå som automatisert utstyr ikke kan erstatte fullt ut. Erfarne inspektører som jobber med de samme flaskedesignene over tid kan gjenkjenne endringer før de vises i avslagsstatistikk. Disse kan omfatte forskjeller i lystransmisjon gjennom glasset, variasjoner i håndteringsegenskaper eller subtile endringer i skulderform. Slike observasjoner vises kanskje ikke alltid i en formell kontrollplan, men de kan bidra til å identifisere utviklende produksjonsproblemer.
Dette stadiet hjelper også å verifisere om skriftlige spesifikasjoner samsvarer med det faktiske utseendet til ferdige flasker. En tegning kan definere den akseptable størrelsen på en brikke, men den kan ikke fullt ut demonstrere hvor synlig brikken vil være på en ferdig flaske. Inspektører og kunder kan evaluere dette mer effektivt ved å undersøke fysiske prøver sammen og bekrefte de avtalte utseendestandardene.
Hva den fanger:Synlig utseende og utførelsesfeil, vurdert opp mot godkjent prøve og avtalte produktspesifikasjoner.
2. Automatisk maskininspeksjon
Konsistens ved linjens hastighet
Der manuell inspeksjon gir menneskelig dømmekraft, gir automatisk maskininspeksjon repeterbarhet. Kamera- og sensorstasjoner undersøker funksjonene de er konfigurert for, inkludert dimensjonstoleranser, munnfinish, sidevegg- og bunndefekter, sprekker og uregelmessigheter. Hver flaske blir evaluert mot de samme deteksjonsterskler gjennom hele produksjonsløpet.
Defekte flasker avvises vanligvis automatisk og avledes fra transportøren før de går til neste produksjonstrinn. Dette bidrar til å forhindre at defekte glassbeholdere når pakkeområdet, der en sprukket flaske kan skade naboflasker og kartongen rundt.
Deteksjonsevnen til en inspeksjonsmaskin avhenger imidlertid av dens sensorer, algoritmer og konfigurasjon. En defekt utenfor de definerte deteksjonsparametrene kan passere gjennom systemet, mens for strenge innstillinger kan resultere i unødvendige avvisninger. Av denne grunn forstås maskininspeksjon best som en kontrollert skjermingsprosess i stedet for en garanti for at enhver mulig defekt vil bli identifisert.
Produksjonslinjer kan bruke flere inspeksjonsstasjoner for å dekke forskjellige flaskeegenskaper. Deres kombinerte effektivitet avhenger fortsatt av utstyrskapasitet, deteksjonsfølsomhet og linjekonfigurasjon. Som et resultat kan to fabrikker som bruker lignende inspeksjonsprosesser oppnå forskjellige deteksjons- og avvisningsresultater.
Hva den fanger:Dimensjons- og strukturdefekter ved produksjonshastighet, evaluert mot forhåndsdefinerte maskindeteksjonsterskler.
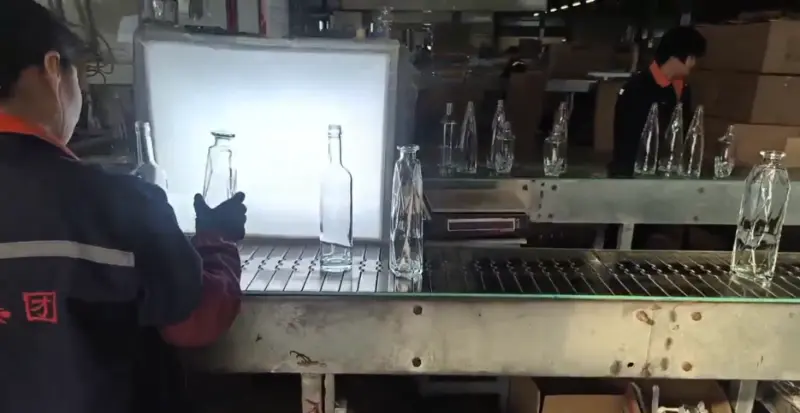
3. Lysassistert visuell inspeksjon
Hva en lysboks gjør synlig
Noen glassfeil blir lettere å identifisere under kontrollert belysning. Når en klar flaske holdes mot en lys bakgrunn, blir funksjoner som kan være vanskelige å se under vanlig fabrikkbelysning mer tydelige. Disse inkluderer bobler i glassveggen, steiner og fremmede inneslutninger, fine sprekker som strekker seg fra basen, ujevn glassfordeling og overflatebølger som kan påvirke utseendet til den ferdige flasken.
Inspeksjonsmetoden er godt etablert, men akseptkriteriene må defineres i henhold til tiltenkt bruk. Boblestørrelse, mengde, plassering, inkluderingstype og synlighetsterskler kan variere mellom prosjekter. For eksempel defekter som er merkbare på en gjennomsiktigspritflaske i glasskan være mindre tydelig på en flaske med sprayfarging, frosting eller gravert dekor.
Lysassistert inspeksjon har også begrensninger. Defekter som ligger dypt inne i glassveggen eller justert parallelt med synsvinkelen, kan fortsatt være vanskelig å oppdage. Ytterligere maskininspeksjon eller destruktiv prøvetesting kan være nødvendig når disse defektene utgjør en spesiell risiko.
Av denne grunn bør akseptkriterier baseres på hva inspeksjonsmetoden faktisk kan verifisere fremfor en urealistisk forventning om perfekt åpenhet. Et krav som ikke kan kontrolleres konsekvent gjennom visuell inspeksjon kan bli en kilde til uenighet under produktaksept.
Hva den fanger:Klarhet, transparens, interne inneslutninger og overflatekvalitet, vurdert under kontrollert belysning mot dokumenterte grenser.
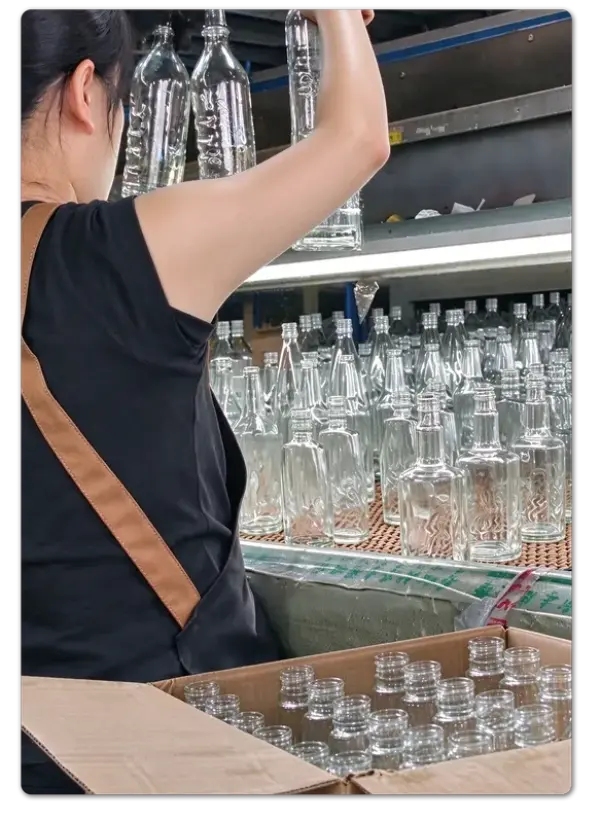
4. Styrke- og ytelsestesting
Om flasken overlever det som skjer etter at den er fylt
Utseende er bare en del av glassflaskekvaliteten. En flaske som ser riktig ut, men som svikter under et dekselhode, inne i en pasteurisator eller i bunnen av en stablet boks, er fortsatt uegnet for den tiltenkte bruken. Ytelsestesting hjelper til med å evaluere disse risikoene før produktene når fyllings- og distribusjonsstadiene.
Under testing blir en definert prøve utsatt for spesifiserte mekaniske belastninger, indre trykk eller temperaturendringer. Resultatene sammenlignes deretter med akseptkriteriene som er etablert for flaskedesignet og dens tiltenkte bruk.
Fire testkategorier dekker mange vanlige krav, selv om ytterligere metoder kan inkluderes når søknaden krever dem.
| Testmetode | Hva testen måler |
|---|---|
| Vertikal belastning eller kompresjonstesting | Hvor mye nedadgående kraft flasken tåler under definerte testforhold. |
| Intern trykktesting | Motstand mot indre trykk, spesielt for flasker beregnet på å holde trykksatt innhold. |
| Termisk sjokktesting | Motstand mot raske temperaturendringer under spesifiserte testforhold. |
| Andre spesifiserte ytelsestester | Ytterligere mekaniske eller applikasjonsspesifikke krav definert i bestillingen. |
Valget av testmetoder avhenger av flaskedesign, glassspesifikasjoner, tiltenkt bruk og gjeldende akseptkriterier. Ikke hver flaske krever den samme kombinasjonen av tester.
Testresultatene gjelder for prøvene som er undersøkt i stedet for å automatisk sertifisere hver flaske i en produksjonsbatch. Prøvestørrelse og utvalg er viktige deler av testmetoden. En bestått prøve gir informasjon om produksjonsprosessen og de testede produktene, men den skal ikke tolkes som bevis på at hver enhet i partiet har blitt testet individuelt. En testrapport bør derfor identifisere prøven og forholdene testen ble utført under.
 Det er også viktig å skille styrketesting fra hardhetsmåling. Disse metodene bruker forskjellig utstyr og vurderer forskjellige egenskaper. Et hardhetsresultat kan ikke behandles som en erstatning for en mekanisk styrketest, og inspeksjonsrapporter bør identifisere den faktiske metoden som brukes.
Hva den fanger:Problemer med mekanisk og termisk ytelse, målt på definerte prøver mot applikasjonsspesifikke testkriterier.
5. Inspeksjon av forhåndspakking
Siste blikk før kartongen lukkes
Pakking er nær en enveisdør i produksjonsprosessen. Når flasker er blitt talt, ordnet, beskyttet og forseglet inne i kartonger, blir det mer komplisert å identifisere en defekt. Kartonger må kanskje gjenåpnes, mengder avstemmes og paller bygges om. Inspeksjon av forhåndspakking bidrar til å forhindre at produkter som ikke er i samsvar når dette stadiet.
Inspeksjonen dekker utseende, produktspesifikasjoner, mengde og eventuelt kvaliteten på overflatedekorasjonen.
For dekorerte glassflasker inkluderer inspeksjonssjekklisten ytterligere elementer:
- Logoposisjon og utskriftsregistrering
- Fargekonsistens over hele produksjonsløpet
- Beleggets utseende og dekning
- Kvalitet på overflatedekorasjon
- Andre dekorasjonsspesifikasjoner avtalt for bestillingen
Dekorasjon er en viktig del av inspeksjonsprosessen fordi det godkjente designet og kvalitetskriteriene må samsvare. Trykking, frosting, sprayfarging og gravering spesifiseres normalt under produktutviklingen. Når en overflatebehandling blir en del av det godkjente designet, bør dets utseende og gjeldende toleranser også inkluderes i akseptkriteriene.
En dekorasjonsreferanse som er godkjent visuelt, men som ikke har noen skriftlig toleranse, kan bli en kilde til uenighet ved sluttkontroll. Dokumentasjon av farge, posisjon, dekning og akseptabelt utseende på forhånd gjør inspeksjonsprosessen mer konsistent.
Selve emballasjen er også en del av sjekken. Skillere, beskyttende innlegg og kartongkonfigurasjoner bestemmer hvor godt flasker er beskyttet mot bevegelse og flaske-til-flaske-kontakt under transport. En kartong som passerer inspeksjon ved pakkebordet kan fortsatt være sårbar for transportskader hvis dens innvendige anordning ikke gir tilstrekkelig beskyttelse.
Hva den fanger:Produktkonformitet, dekorasjonskvalitet, kvantitet og pakkeberedskap før kartonger forsegles.
6. Inspeksjon før forsendelse
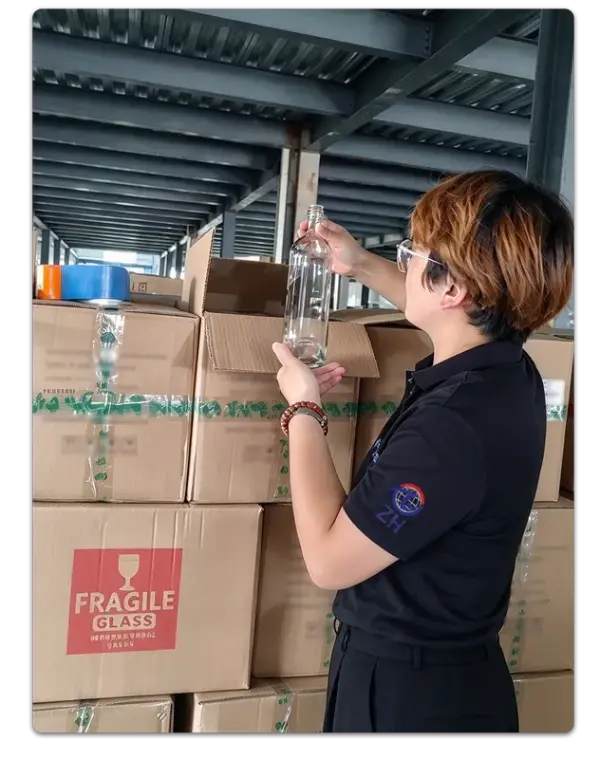 Åpne kartongen igjen for å sjekke kartongen
Inspeksjon før forsendelse gir en ny mulighet til å undersøke produkter som allerede har bestått tidligere kvalitetskontroller. Utvalgte kartonger åpnes i henhold til avtalt prøvetakingsplan. Flaskene på innsiden kontrolleres på nytt for utseende, synlige defekter, produktspesifikasjoner og dekorasjonskvalitet. Inspektører undersøker også pakkingsarrangementet for å bekrefte at flaskene forblir riktig plassert og beskyttet.
Dette er inspeksjonsstadiet som evaluerer produktene i deres faktiske frakttilstand i stedet for deres opprinnelige produksjonstilstand. Den kan identifisere håndteringsskader, pakkefeil og lasterelaterte problemer som kanskje ikke har eksistert under tidligere produksjonsinspeksjoner.
Antall åpne kartonger avhenger av bestillingskrav, forsendelsesvolum, produktverdi og avtalt prøvetakingsplan. Ulike prosjekter kan bruke ulike prøvetakingsnivåer. Det som betyr noe er at inspeksjonsmetoden og akseptkriteriene er avtalt på forhånd og anvendt konsekvent, slik at en forsendelsesgodkjenning eller avvisning kan støttes av dokumenterte krav i stedet for subjektiv vurdering.
Resultatet er et ekstra kontrollpunkt når varene allerede er pakket, merket, stablet og venter på lasting.
Hva den fanger:Pakkede produkter og emballasjeforhold, kontrollert på nytt mot avtalt prøvetakingsplan før lasting.
Inspeksjonsfokus:Kontroller valgte pakkede produkter, kartongens tilstand og beskyttende emballasje før forsendelse.
Seks sjekker, ett system
En flaske som når en påfyllingslinje har bestått seks typer inspeksjon
Hver inspeksjon svarer på et annet spørsmål. Ser flasken riktig ut? Er dens dimensjoner innenfor toleranse? Er glasset optisk rent? Kan den tåle de tiltenkte serviceforholdene? Stemmer dekorasjonen med godkjent design? Har produktet holdt seg beskyttet under pakking?
Ingen enkelt trinn dekker alle disse kravene, og inspeksjonstrinnene kan ikke erstatte hverandre. Når en flaske er forseglet inne i en kartong, er de fleste mulighetene for å rette produksjonsfeil allerede forbi. Dette er grunnen til at inspeksjoner utført tidligere i produksjonsprosessen er like viktige som sluttsjekkene før forsendelse.
Effektiviteten til systemet avhenger av klart dokumenterte akseptkriterier. Glassinspeksjon involverer praktiske beslutninger om akseptable boblestørrelser, synlighet av muggsømme, overflatedefekter og antall defekte flasker som er tillatt i en prøve. Disse kravene bør avtales mellom kunde og leverandør før produksjonen starter, i stedet for å diskuteres første gang etter levering.
Leverandører som dokumenterer prosjektspesifikke inspeksjonskriterier og beholder godkjente referanseprøver kan opprettholde mer konsistente kvalitetsstandarder og redusere uenighet under produktaksept. For tilpassetspritflaske i glassprosjekter, er disse detaljene spesielt viktige når flaskeform, glassklarhet, overflatebehandling og dekorasjon er en del av den endelige spesifikasjonen.
Denne inspeksjonsstrukturen er ikke unik for én produsent. Det gjenspeiler en praktisk tilnærming som brukes på tvers av glassbeholderindustrien: defekter kan oppstå på forskjellige stadier av produksjonen, og inspeksjoner plassert på forskjellige punkter hjelper til med å identifisere problemer som en enkelt sluttinspeksjon kan gå glipp av.
HYT Packaging følger denne flertrinns inspeksjonstilnærmingen, med inspeksjonsprioriteter bestemt av flaskedesign, produksjonsprosess og tiltenkt bruk.
For kunder som vurderer en glassflaskeleverandør, er det mer nyttige spørsmålet ikke bare hvor mange inspeksjoner som utføres, men om hver inspeksjon har klare, dokumenterte akseptkriterier. Seks kontroller med vage grenser gir mindre sikkerhet enn et mindre antall kontroller støttet av spesifikke standarder, definerte prøvetakingsmetoder og godkjente referanseprøver.
Relaterte nyheter
- Hvorfor er en keramisk hane-whisky-karaffelflaske det perfekte valget for premium brennevinemballasje
- Hvorfor er 750 ml Arizona runde brennevinsglass et utmerket valg for premium brennevinemballasje
- Ny tilpasset vodka-glassflaske: HYT-emballasje for et nordamerikansk brennevinsmerke
- Hvorfor er en 1,75 liters brennevinskanne med håndtak det smarte valget for moderne drikkevareemballasje
- HYT Packaging lanserer ny lettvekts flintglass spiritus-flaskelinje for å støtte lavkarbon drikkevaremerker
- Hvordan kan en langhalset Bellissima brennevinsflaske i glass med bartopkork heve drikkevaremerket ditt
Legg igjen en melding
Nye Produkter


Nyhetsanbefalinger